- Page d’accueil
- Blog
- Produits & solutions
- Comment Miraplast parvient-il à garantir une qualité reproductible des pièces dans le moulage par injection multi empreinte et pourquoi le clapet anti-retour est-il essentiel ?
Comment Miraplast parvient-il à garantir une qualité reproductible des pièces dans le moulage par injection multi empreinte et pourquoi le clapet anti-retour est-il essentiel ?
Lors d’un essai pilote avec iQ weight control plus, Miraplast a réduit le nombre de brûlure, amélioré la qualité des pièces et obtenu une fermeture nettement plus fiable du clapet anti-retour. Résultat : des pièces conformes dès la deuxième itération des paramètres.

-
Solutions digitales
-
Industrie Technical Moulding
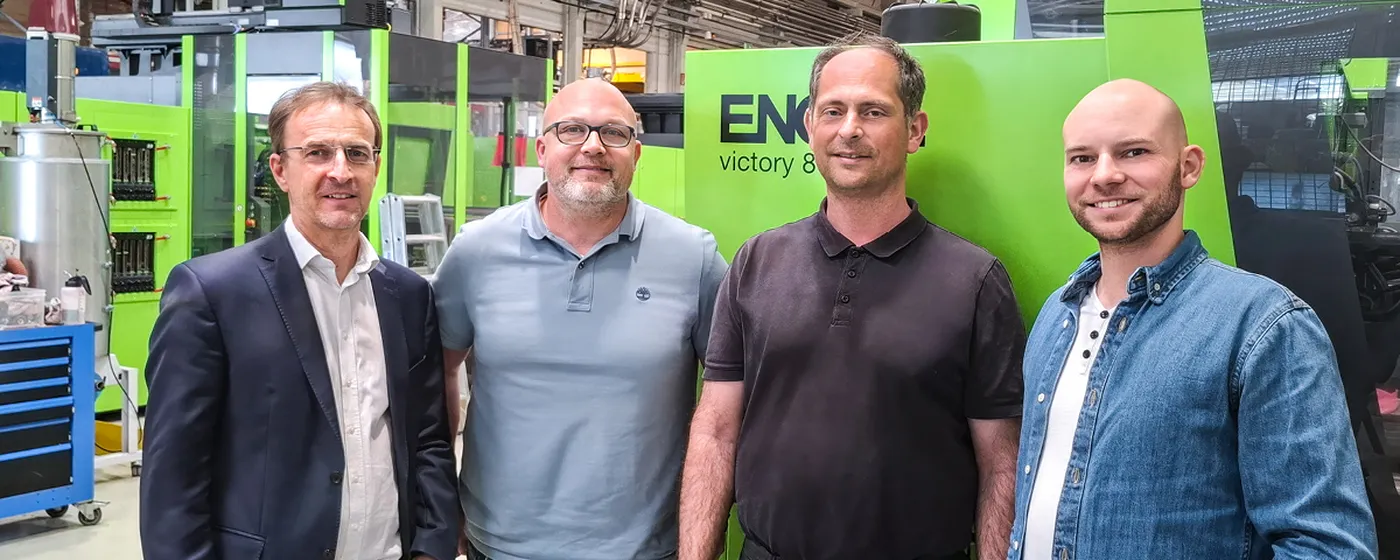
Miraplast Kunststoffverarbeitung GmbH – une entreprise établie depuis plus de 60 ans et disposant de sites à Würmla (Autriche) et en Hongrie – est l’une des premières entreprises au monde à utiliser en production le tout dernier produit de la gamme inject AI d’ENGEL : iQ weight control plus.
La première mise en service de l’iQ weight control plus sur une ENGEL victory 80 a démontré exactement ce à quoi aspirent les professionnels de la production :
un échantillonnage nettement simplifié
une qualité améliorée et reproductible des pièces injectées
un équilibrage optimal des moules multi empreinte
une production efficace dans le moulage par injection malgré la pénurie de main-d’œuvre qualifiée
Les résultats chiffrés ont surpris même les régleurs expérimentés :
Des pièces conformes aux exigences de production dès le deuxième réglage des paramètres – des essais de mise au point simplifiés, en utilisant seulement deux paramètres du procédé d’injection, même sans personnel spécialisé.
– 10% de consommation d’énergie par cycle – obtenus grâce à une gestion du processus optimisant la pression et respectueuse de la matière
50 % de réduction de la course de décompression pendant le processus d’injection – grâce à un clapet anti-retour à fermeture fiable et reproductible
Pourquoi est-il si difficile d'obtenir une qualité stable des pièces injectées avec des moules multi empreintes?
Une qualité constamment élevée des pièces injectées est essentielle pour la fabrication de composants de colliers de fixation avec un moule à 4 empreintes. Dans le même temps, les variations du procédé et le comportement à la fermeture du clapet anti-retour compliquent l’obtention d’une production par injection parfaitement reproductible.
Les défis typiques rencontrés au quotidien dans la production :
Défauts de surface et problèmes de dégazage au niveau des angles et des nervures
Contrôles qualité fastidieux nécessitant l’intervention d’un personnel hautement qualifié
Des variations insidieuses du processus dues aux changements de température, aux changements de lots ou à l’ajout de masterbatch entraînant une instabilité du processus
Une fermeture peu fiable du clapet anti-retour compromettant la reproductibilité de la qualité des pièces injectées
La question centrale était la suivante : comment minimiser les variations de processus, stabiliser le comportement de fermeture du clapet anti-retour et garantir en même temps la qualité des pièces, sans augmenter les efforts de réglage ?
La société Miraplast Kunststoffverarbeitung GmbH emploie environ 80 collaboratrices et collaborateurs sur son site principal de Würmla et exploite 23 presses à injecter, dont 17 machines ENGEL. Grâce à un portefeuille de produits délibérément diversifié, l’entreprise amortit les fluctuations du marché, notamment dans le secteur automobile.
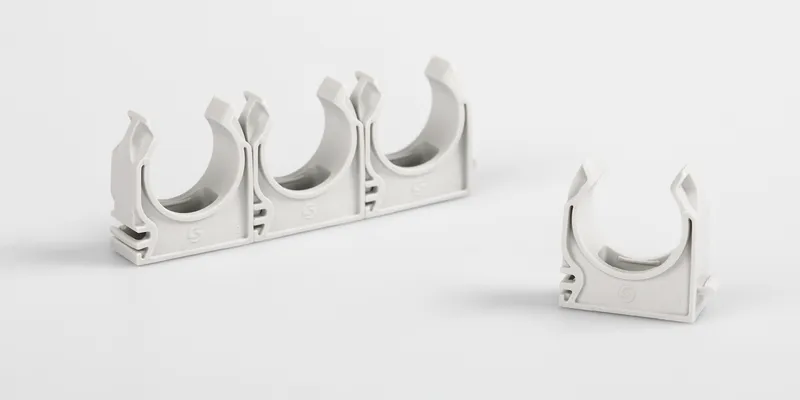
Composants de colliers de fixation fabriqués sur une victory 80 d’ENGEL, équipée d’un moule à 4 cavités
Comment Miraplast a-t-elle réussi à stabiliser la qualité des pièces injectées et quel est le rôle du clapet anti-retour ?
Grâce au logiciel «iQ weight control plus», la presse victory 80 d’ENGEL adapte la vitesse d’injection en temps réel et de manière entièrement automatisée selon la résistance à l’écoulement à l’instant. Le système exploite de manière ciblée les caractéristiques physiques du processus.
Il en résulte un effet du processus d’injection jusqu’ici relativement peu étudié, mais néanmoins impressionnant : une amélioration significative du fonctionnement du clapet anti-retour.
Régulation de l’injection en temps réel avec iQ weight control plus – Comment cela fonctionne-t-il ?
Au début de la phase d’injection – pendant la course de décompression – la résistance à l’écoulement est encore quasi nulle. iQ weight control plus profite de cette fenêtre temporelle pour appliquer une accélération maximale de la vis (jusqu’à environ 80 cm³/s). Cela permet d’exploiter au mieux l’inertie de la bague : le clapet anti-retour se ferme plus rapidement et de manière plus fiable.
En conséquence, la course de décompression a pu être réduite de 50%, ce qui offre à Miraplast une marge de manœuvre nettement plus importante au niveau de l'unité d'injection.
Après cette phase initiale très rapide, le système réduit la vitesse de la vis et remplit les cavités de manière douce et avec une pression régulée.
Quels ont été les premiers résultats visibles en termes de qualité des pièces injectées ?
Les résultats se sont traduits par une diminution des défauts de surface et un moulage plus net des angles et des nervures grâce à une meilleure évacuation de l’air. Cette amélioration de la qualité est déjà clairement visible lors d'un simple contrôle visuel.
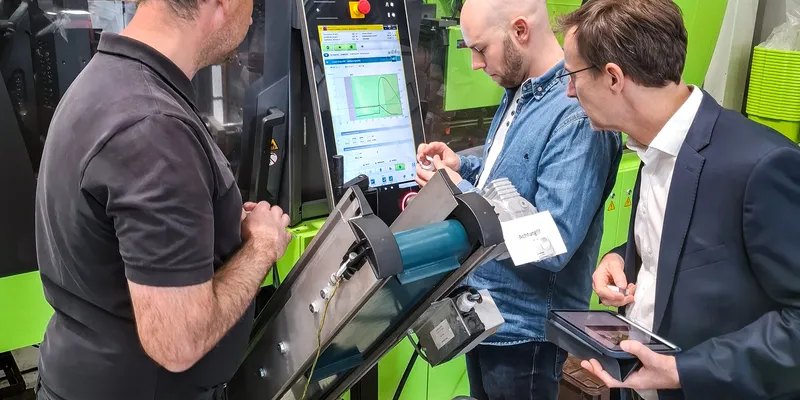
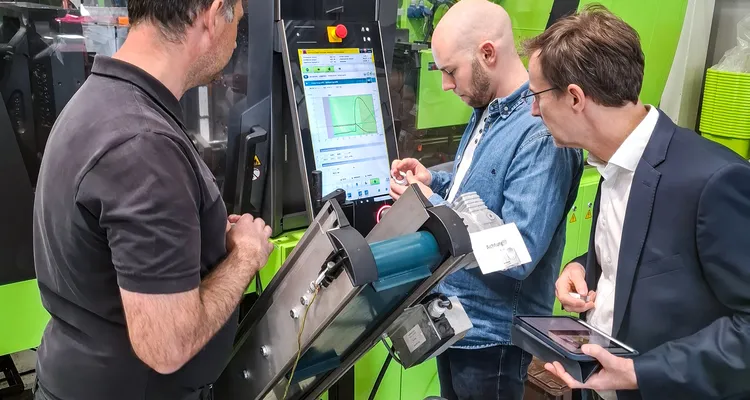
Quels résultats mesurables iQ weight control plus a-t-il déjà permis d’obtenir lors de l'essai de production pilote chez Miraplast ?
1) Une meilleure qualité des pièces injectées – visible à l'œil nu, sans instrument de mesure
Réduction du risque de défauts de surface.
Meilleur remplissage des angles et des nervures grâce à un meilleur dégazage.
Amélioration de la qualité déjà vérifiable par simple contrôle visuel.
2) Une validation rapide du moule et de la production – moindre dépendance vis-à-vis du personnel qualifié
Seuls 2 paramètres de réglage pour la mise au point du mouvement d’injection : pression d’injection + point de commutation
Qualité de série atteinte dès la 2e itération
Grande tolérance vis-à-vis d’un équilibrage insuffisant dans les moules multi-empreintes
Moulage par injection à pression régulée : la défaillance d’une cavité n’entraîne plus immédiatement de rebuts de production
3) Une stabilité durable du processus et efficacité énergétique
10% de consommation d’énergie par cycle en moins grâce à un fonctionnement plus doux et à une pression optimisée
Compensation automatique des variations progressives du processus telles que la température, les changements de lots ou les masterbatch grâce à la régulation intégrée du temps d’écoulement
Longues durées de fonctionnement sans réajustement manuel
4) Une fermeture plus fiable du clapet anti-retour
Fermeture plus rapide et reproductible du clapet anti-retour
Course de décompression réduite de 50%
Plus de flexibilité et de marge de manœuvre au niveau de l'unité d'injection
Les résultats des essais menés chez Miraplast illustrent de manière impressionnante le potentiel d’iQ weight control plus en conditions réelles de production, et ce dès la première utilisation.
Pour en savoir plus sur iQ weight control plus, lisez l'interview de Matthias Hüttler, ingénieur en développement : Comment iQ weight control plus simplifie-t-il le moulage par injection ?.
Nous avons utilisé iQ weight control plus dans le cadre d'un essai de production pilote et les résultats ont été impressionnants : des processus stables, une meilleure qualité des pièces et une réduction mesurable de la consommation d'énergie. Cela nous offre une bonne base pour la poursuite de son utilisation.
Conclusion : avec iQ weight control plus, une qualité de pièces inejectées reproductible, même avec des moules multi-empreintes
iQ weight control plus répond aux besoins actuels des entreprises de production dans le domaine du moulage par injection technique : un contrôle de qualité simplifié ne nécessitant pas de personnel qualifié, une qualité de pièces reproductible, des processus d'injection stables avec des moules multi-empreinteset des économies d’énergie mesurables de –10% par cycle.
Miraplast a été parmi les premiers à constater ce potentiel en conditions réelles d’exploitation. Pour toute entreprise de production, la question n’est pas de savoir si iQ weight control plus fait la différence, mais quand elle commencera à en tirer profit.
Aperçu des résultats mesurables :
Course de décompression réduite de 50% grâce à une fermeture plus fiable du clapet anti-retour
10% de consommation d’énergie en moins, par cycle d'injection
Qualité de série dès le deuxième cycle d’essai
Compensation automatique des variations de processus réduisant les interventions manuelles
Nous serons ravis de vous montrer ce que ce système peut apporter à votre processus.
FAQ
Le remplissage en douceur et à pression régulée qui suit la phase d’accélération initiale rapide réduit les défauts de surface et améliore le dégazage au niveau des angles et des nervures. L’amélioration de la qualité des pièces injectées est déjà visible lors d’un simple contrôle visuel.
iQ weight control plus est particulièrement avantageux pour les moules multi-empreintes, les composants aux géométries complexes et les sites de production qui recherchent une validation rapide des moules tout en réduisant leur dépendance vis-à-vis du personnel qualifié.
Avec iQ weight control plus, le réglage du mouvement d’injection ne nécessite plus que deux paramètres de processus d’injection : la pression d’injection et le temps de commutation. Chez Miraplast, la qualité de série a été atteinte dès la deuxième itération des paramètres.
De plus, le système présente une grande tolérance vis-à-vis d’un équilibrage insuffisant des moules multi-empreintes. Cela réduit considérablement les efforts de mise au point et diminue la dépendance vis-à-vis d’un personnel spécialisé.
iQ weight control plus fonctionne par pression régulée pendant l’injection, ce qui signifie que la vitesse d’injection s’adapte à la résistance à l’écoulement. Si aucun débit supplémentaire n’est possible à la pression réglée, le mouvement d’injection s’arrête. Une commutation basée sur le temps est alors nécessaire, pour la raison suivante : en cas de défaillance d’une empreinte, un point de commutation basé sur le volume entraînerait l’arrêt immédiat du processus, puisque le volume défini ne pourrait jamais être atteint. A l’inverse, la commutation basée sur le temps, en revanche, permet au système de poursuivre le processus de manière stable même avec un nombre réduit de cavités – sans intervention manuelle et sans rebuts.
Grâce à un fonctionnement en douceur à pression régulée et à une pression d'injection optimisée, iQ weight control plus réduit la consommation d'énergie par cycle d'environ 10%. Parallèlement, le contrôle intégré du temps d'écoulement compense automatiquement les variations progressives du processus, telles que les changements de température, les changements de lot ou l'ajout de mélanges-maîtres. La machine fonctionne ainsi de manière stable sur de longues périodes, sans nécessiter d’interventions manuelles.
iQ weight control plus régule en temps réel la vitesse d’injection lors du moulage par injection en fonction de la résistance à l’écoulement. Au début du processus d’injection – pendant la course de décompression, le système exploite l’absence de force de résistance pour obtenir une accélération maximale de la vis. L’inertie de la bague d’arrêt est ainsi exploitée de manière optimale, ce qui permet au clapet anti-retour de se fermer plus rapidement et de manière plus fiable. Chez Miraplast, cela a permis de réduire de 50% la course de décompression dans le processus de moulage par injection.
-
Solutions digitales
-
Industrie Technical Moulding

Articles similaires
-
![]() Optimiser la production
 Eva Wörnhörer24 janvier 2024Augmenter l'OEE de 9% via le logiciel de gestion de la production24 janvier 2024Depuis l'introduction d'authentig, le logiciel de gestion de production, KROSCHU met en réseau 34 presses à injecter. Ch ...
-
![]() Optimiser la production
 Eva Wörnhörer12 juin 2025Comment authentig crée une transparence de production et permet un contrôle total12 juin 2025Avec authentig d'ENGEL, la transparence dans la production devient une réalité. Le MES offre des informations en temps r ...
-
![]() Optimiser la production
 Eva Wörnhörer1 juillet 2025Système de gestion de production authentig : Comment SEZ DK redéfinit l'efficacité de la production1 juillet 2025Comment rendre un parc de machines existant apte pour l'avenir ? SEZ DK montre comment un système de gestion de producti ...
-
![]() Produits & solutions
 Eva Wörnhörer21 novembre 2024La digitalisation, clé de la pénurie de main-d'œuvre qualifiée et de l'efficacité énergétique21 novembre 2024La digitalisation fournit à la plasturgie des solutions au manque de main-d'œuvre qualifiée et à l'efficacité énergétiqu ...
-
![]() Optimiser la production
 Eva Wörnhörer27 mai 2024Des solutions digitales : Succès garantis27 mai 2024Borgmann GmbH mise sur les solutions digitales d'ENGEL pour maximiser la stabilité des processus et la répétabilité de l ...
-
![]() Produits & solutions
 ENGEL Team30 octobre 2023Shopfloor monitoring et surveillance des processus chez SolidPlast30 octobre 2023L'entreprise polonaise SolidPlast, spécialisée dans la transformation du polyoxyméthylène (POM), met en place shopfloor ...