- Startseite
- Blog
- Produkte & Lösungen
- Wie gelingt Miraplast eine reproduzierbare Teilequalität im Mehrkavitäten-Spritzguss und warum ist die Rückstromsperre entscheidend?
Wie gelingt Miraplast eine reproduzierbare Teilequalität im Mehrkavitäten-Spritzguss und warum ist die Rückstromsperre entscheidend?
Miraplast erreichte im Nullserienversuch mit iQ weight control plus weniger Brenner, bessere Qualität bei Spritzgussteilen und ein deutlich zuverlässigeres Schließen der Rückstromsperre. Das Ergebnis: Serienqualität nach der 2. Parameteriteration.

-
Digitale Lösungen
-
Technischer Spritzguss
Als eines der ersten Unternehmen weltweit setzt die Miraplast Kunststoffverarbeitung GmbH – ein seit über 60 Jahren etabliertes Unternehmen mit Standorten in Würmla (Österreich) und Ungarn – das neueste Produkt des ENGEL inject AI Portfolios im laufenden Betrieb ein: iQ weight control plus.
Der erste Einsatz von iQ weight control plus auf einer ENGEL victory 80 zeigte genau das, was Produktionsprofis anstreben:
ein deutlich vereinfachtes Abmustern
eine verbesserte und reproduzierbare Spritzguss-Teilequalität
ein optimales Balancing bei Mehrkavitätenwerkzeugen
eine effiziente Spritzgussproduktion trotz knapper Fachkräfte
Die Ergebnisse in Zahlen überraschten selbst erfahrene Einrichter:
Serienqualität bereits nach der 2. Parameteriteration – vereinfachtes Abmustern mit nur zwei Spritzgießprozessparametern, auch ohne spezialisierte Fachkräfte
–10 % Energiebedarf pro Zyklus – durch druckoptimierter und materialschonender Prozessführung
50 % reduzierter Dekompressionshub im Spritzgussprozess – dank zuverlässig und reproduzierbar schließender Rückstromsperre
Warum ist eine stabile Teilequalität im Spritzguss bei Mehrkavitätenwerkzeugen so herausfordernd?
Für die Produktion von Rohrschellen-Bauteilen auf einem 4-Kavitätenwerkzeug ist eine konstant hohe Spritzguss-Teilequalität entscheidend. Gleichzeitig erschweren Prozessschwankungen und das Schließverhalten der Rückstromsperre eine reproduzierbare Spritzgussfertigung.
Die typischen Herausforderungen im Produktionsalltag:
Oberflächenfehler und Entlüftungsprobleme an Ecken und Rippen
Aufwendiges Abmustern mit hohem Fachkräfteeinsatz
Schleichende Prozessschwankungen durch Temperaturänderungen, Chargenwechsel oder Masterbatch-Zugabe führen zu Prozessinstabilität
Unzuverlässiges Schließen der Rückstromsperre beeinträchtigt die Reproduzierbarkeit der Spritzguss-Teilequalität
Die zentrale Frage lautete: Wie lassen sich Prozessschwankungen minimieren, das Schließverhalten der Rückstromsperre stabilisieren und gleichzeitig die Bauteilqualität sichern, ohne erhöhten Einrichtungsaufwand?
Die Miraplast Kunststoffverarbeitung GmbH beschäftigt am Hauptstandort Würmla rund 80 Mitarbeiterinnen und Mitarbeiter und betreibt 23 Spritzgießmaschinen, darunter 17 ENGEL Maschinen. Mit einem bewusst diversifizierten Produktportfolio federt das Unternehmen Marktschwankungen ab, etwa im Automotive-Bereich.
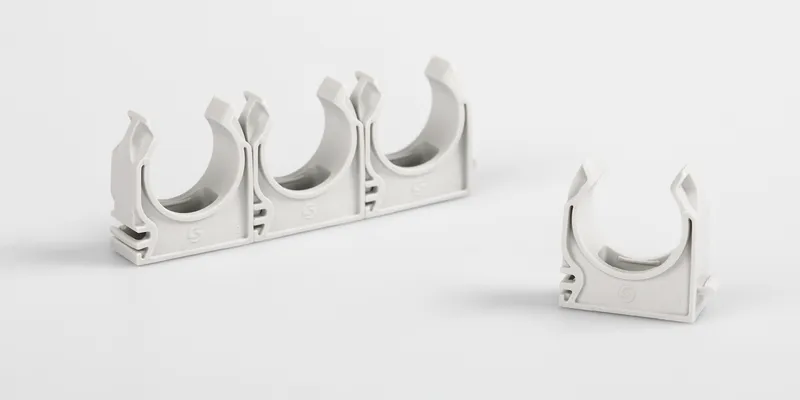
Rohrschellen-Bauteile hergestellt auf einem 4-Kavitätenwerkzeug einer ENGEL victory 80
Wie konnte Miraplast die Teilequalität im Spritzguss stabilisieren und welche Rolle spielt die Rückstromsperre?
Mit der Software iQ weight control plus passt die ENGEL victory 80 die Einspritzgeschwindigkeit beim Spritzgießen vollautomatisch und in Echtzeit an den aktuellen Fließwiderstand an. Das System nutzt die physikalischen Gegebenheiten des Prozesses gezielt aus.
Das führt zu einem bislang wenig beachteten, aber eindrucksvollen Effekt im Spritzgussprozess: einer deutlich verbesserten Funktion der Rückstromsperre.
Echtzeit-Einspritzregelung mit iQ weight control plus – Wie funktioniert das?
Zu Beginn der Spritzphase – während des Dekompressionshubes – besteht noch nahezu kein Fließwiderstand. iQ weight control plus nutzt dieses Zeitfenster für eine maximale Schneckenbeschleunigung (bis ca. 80 cm³/s). Dadurch wird die Massenträgheit des Sperrringes optimal genutzt: Die Rückstromsperre schließt schneller und zuverlässiger.
In der Folge konnte der Dekompressionshub um 50 % reduziert werden, was Miraplast deutlich mehr Handlungsspielraum beim Spritzguss-Aggregat eröffnet.
Nach dieser schnellen Anfangsphase drosselt das System die Schneckengeschwindigkeit und füllt die Kavitäten druckgeregelt und schonend.
Was waren erste, sichtbare Ergebnisse in Bezug auf die Spritzguss-Teilequalität?
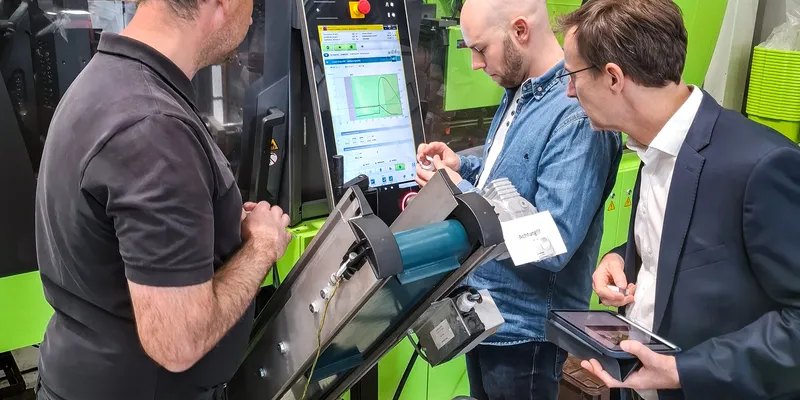
Die Ergebnisse waren weniger Oberflächenfehler und sauberere Abformung von Ecken und Rippen durch verbesserte Entlüftung. Eine Qualitätssteigerung, die bereits bei einfacher visueller Inspektion erkennbar ist.
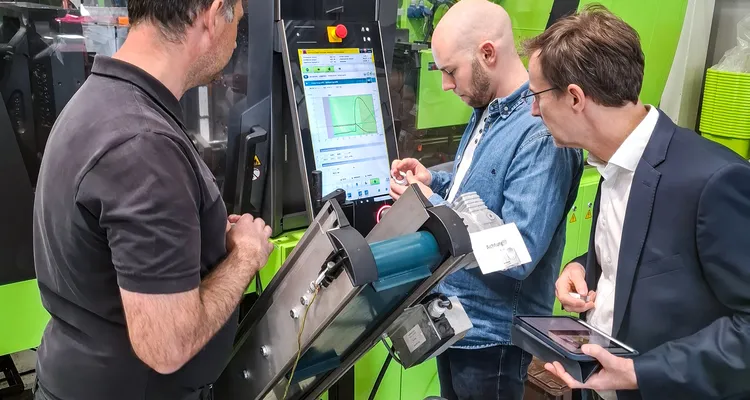
Welche messbaren Ergebnisse erzielte iQ weight control plus bereits im Nullserienversuch bei Miraplast?
1) Bessere Teilequalität im Spritzguss – sichtbar ohne Messmittel
Reduziertes Risiko von Oberflächenfehlern
Sauberere Abformung von Ecken und Rippen durch verbesserte Entlüftung
Qualitätssteigerung bereits mit visueller Inspektion nachweisbar
2) Schnelles Abmustern – weniger Abhängigkeit von Fachkräften
Nur 2 Einstellparameter für das Abmustern der Einspritzbewegung: Einspritzdruck + Umschaltpunkt
Serienqualität nach der 2. Iteration erreicht
Hohe Toleranz gegenüber unzureichendem Balancing bei Mehrkavitätenwerkzeugen
Druckgeregeltes Spritzgießen: Ein Kavitätenausfall führt nicht unmittelbar zu Ausschuss in der Spritzgussfertigung
3) Nachhaltige Prozessstabilität und Energieeffizienz
–10 % Energiebedarf pro Zyklus durch sanftere, druckoptimierte Fahrweise
Automatischer Ausgleich schleichender Prozessschwankungen wie Temperatur, Chargenwechsel oder Masterbatch dank integrierter Fließzeitregelung
Lange Laufzeiten ohne manuelles Nachjustieren
4) Zuverlässigere Rückstromsperre
Schnelleres und reproduzierbares Schließen der Rückstromsperre
Dekompressionshub um 50 % reduziert
Mehr Flexibilität und Handlungsspielraum beim Spritzgussaggregat
Die Versuchsergebnisse bei Miraplast verdeutlichen eindrucksvoll das Potenzial von iQ weight control plus im realen Produktionsbetrieb, und das schon ab dem ersten Einsatz.
Lesen Sie mehr zu iQ weight control plus im Interview mit Entwicklungsingenieur Matthias Hüttler: Wie vereinfacht iQ weight control plus das Spritzgießen?.
Wir haben iQ weight control plus im Nullserienversuch eingesetzt und die Ergebnisse waren überzeugend: stabile Prozesse, bessere Teilequalität und ein messbarer Rückgang beim Energiebedarf. Das gibt uns eine gute Grundlage für den weiteren Einsatz.
Fazit: Mit iQ weight control plus gelingt eine reproduzierbare Teilequalität im Spritzguss, selbst bei Mehrkavitätenwerkzeugen
iQ weight control plus liefert, was Produktionsbetriebe im Technischen Spritzguss heute brauchen: einfacheres Abmustern das keine Fachkräfte erfordert, reproduzierbare Teilequalität, stabile Spritzgussprozesse bei Mehrkavitätenwerkzeugen und messbare Energieeinsparungen von –10 % pro Zyklus.
Miraplast war unter den Ersten, die dieses Potenzial im laufenden Betrieb erlebt haben. Die Frage für jeden Produktionsbetrieb lautet nicht, ob iQ weight control plus einen Unterschied macht, sondern wann man anfängt, davon zu profitieren.
Messbare Ergebnisse im Überblick:
Dekompressionshub –50 % durch zuverlässigeres Schließen der Rückstromsperre
–10 % Energiebedarf pro Spritzgusszyklus
Serienqualität beim Abmustern bereits nach 2 Iterationen
Automatischer Ausgleich von Prozessschwankungen bedeutet weniger manuelle Eingriffe
Wir zeigen Ihnen gerne, was das System für Ihren Prozess leisten kann.
FAQ
Durch die schonende, druckgeregelte Füllung nach der schnellen Anfangsbeschleunigung werden Oberflächenfehler reduziert und Ecken sowie Rippen besser entlüftet. Die Qualitätssteigerung der Spritzgussteile ist bereits bei visueller Inspektion erkennbar.
iQ weight control plus ist besonders vorteilhaft bei Mehrkavitätenwerkzeugen, Bauteilen mit komplexen Geometrien sowie in Betrieben, die schnelles Abmustern mit reduziertem Fachkräfteeinsatz anstreben.
Das Abmustern der Einspritzbewegung erfordert mit iQ weight control plus nur noch zwei Spritzgießprozessparameter: Einspritzdruck und Umschaltzeit. Bei Miraplast wurde Serienqualität bereits nach der zweiten Parameteriteration erreicht.
Zudem weist das System eine hohe Toleranz gegenüber unzureichendem Balancing bei Mehrkavitätenwerkzeugen auf. Das reduziert den Einrichtungsaufwand deutlich und verringert die Abhängigkeit von spezialisierten Fachkräften.
iQ weight control plus arbeitet beim Spritzgießen druckgeregelt – das bedeutet, dass sich die Enspritzgeschwindigkeit am Fließwiederstand orientiert. Ist kein weiterer Volumenstrom mit eingestelltem Druck möglich, stoppt die Einspritzbewegung. Dabei ist zeitabhängiges Umschalten erforderlich und das ist der Grund dafür: Bei einem Kavitätenausfall würde ein volumenbasierter Umschaltzeitpunkt zum sofortigen Prozessabbruch führen, da das definierte Volumen nie erreicht wird. Die zeitbasierte Umschaltung hingegen erlaubt es dem System, den Prozess auch bei reduzierter Kavitätenzahl stabil weiterzuführen – ohne manuellen Eingriff und ohne Ausschuss.
Durch die druckgeregelte, schonende Fahrweise bei optimiertem Einspritzdruck reduziert iQ weight control plus den Energiebedarf pro Zyklus um rund 10 %. Gleichzeitig gleicht die integrierte Fließzeitregelung schleichende Prozessschwankungen – wie Temperaturveränderungen, Chargenwechsel oder Masterbatch-Zugabe – automatisch aus. Die Maschine läuft dadurch über lange Zeiträume stabil, ohne manuelle Eingriffe zu erfordern.
iQ weight control plus regelt die Einspritzgeschwindigkeit beim Spritzgießen in Echtzeit in Abhängigkeit vom Fließwiderstand. Zu Beginn des Einspritzvorgangs – während des Dekompressionshubes – nutzt das System die fehlende Gegenkraft für eine maximale Schneckenbeschleunigung. Dadurch wird die Massenträgheit des Sperrringes optimal ausgenutzt, sodass die Rückstromsperre schneller und zuverlässiger schließt. Bei Miraplast konnte dadurch der Dekompressionshub im Spritzgussprozess um 50 % reduziert werden.
-
Digitale Lösungen
-
Technischer Spritzguss

Ähnliche Artikel
-
![]() Produktion optimieren
 Eva Wörnhörer24. Januar 2024Mit Produktionsmanagement Software OEE um 9 % steigern24. Januar 2024Seit der Einführung von authentig vernetzt die Produktionsmanagement Software bei KROSCHU 34 Spritzgießmaschinen. Auf di ...
-
![]() Produktion optimieren
 Eva Wörnhörer1. Juli 2025Produktionsleitsystem authentig: Wie SEZ DK Produktionseffizienz neu definiert1. Juli 2025Wie lässt sich ein gewachsener Maschinenpark fit für die Zukunft machen? SEZ DK zeigt, wie ein modernes Produktionsleits ...
-
![]() Produktion optimieren
 Eva Wörnhörer12. Juni 2025Wie authentig Transparenz in der Produktion schafft und volle Kontrolle ermöglicht12. Juni 2025Mit authentig von ENGEL wird Transparenz in der Produktion Realität. Das MES bietet Echtzeitinformationen für fundierte ...
-
![]() Produkte & Lösungen
 ENGEL Team30. Oktober 2023Shopfloor monitoring & Prozessüberwachung bei SolidPlast30. Oktober 2023SolidPlast aus Polen hat sich auf die Verarbeitung von Polyoxymethylen (POM) spezialisiert. Die Implementierung von shop ...
-
![]() Produktion optimieren
 ENGEL Team29. Januar 2025Interroll optimiert: Rüstzeitverkürzung durch digitale Assistenz29. Januar 2025Lesen Sie, wie das Schweizer Unternehmen Interroll seine Rüstzeiten um 20 % minimiert und Mitarbeiter unterstützt. Mit d ...
-
![]() Produktion optimieren
 Eva Wörnhörer27. Mai 2024Digitale Lösungen: Praxiserfolg garantiert27. Mai 2024Die Borgmann GmbH setzt auf digitale Lösungen von ENGEL, um Prozessstabilität und Wiederholgenauigkeit in der Produktion ...